
Tanggal Publikasi: 6 November 2026
Penulis: Hu Yanwei, Pakar Teknis Cymber Metal
“Berlapis timah” bukanlah persyaratan gambar yang lengkap. Begitu pula dengan “berlapis nikel.” Jika hanya itu yang tercantum dalam RFQ Anda, dua pemasok dapat menawarkan sistem pelapisan yang berbeda dan keduanya yakin telah memenuhi spesifikasi. Sebuah informasi yang bergunapelapisan busbar tembagaPerbandingan dimulai dari sambungan, lingkungan layanan, dan kriteria penerimaan, bukan warna batangan yang sudah jadi.
Jawaban singkat:Evaluasi pelapisan timah untuk permukaan kontak listrik yang memenuhi syarat dan perlindungan korosi dalam ruangan normal. Evaluasi nikel teknik di mana keausan, korosi, atau sifat pelapisan fungsional lainnya yang telah ditentukan menjadi spesifikasi utama. Tidak ada yang lebih baik secara universal. Pembeli harus menentukan substrat tembaga, susunan pelapis lengkap, ketebalan lokal minimum, permukaan penting, dimensi akhir, dan persyaratan validasi sambungan sebelum membandingkan harga.
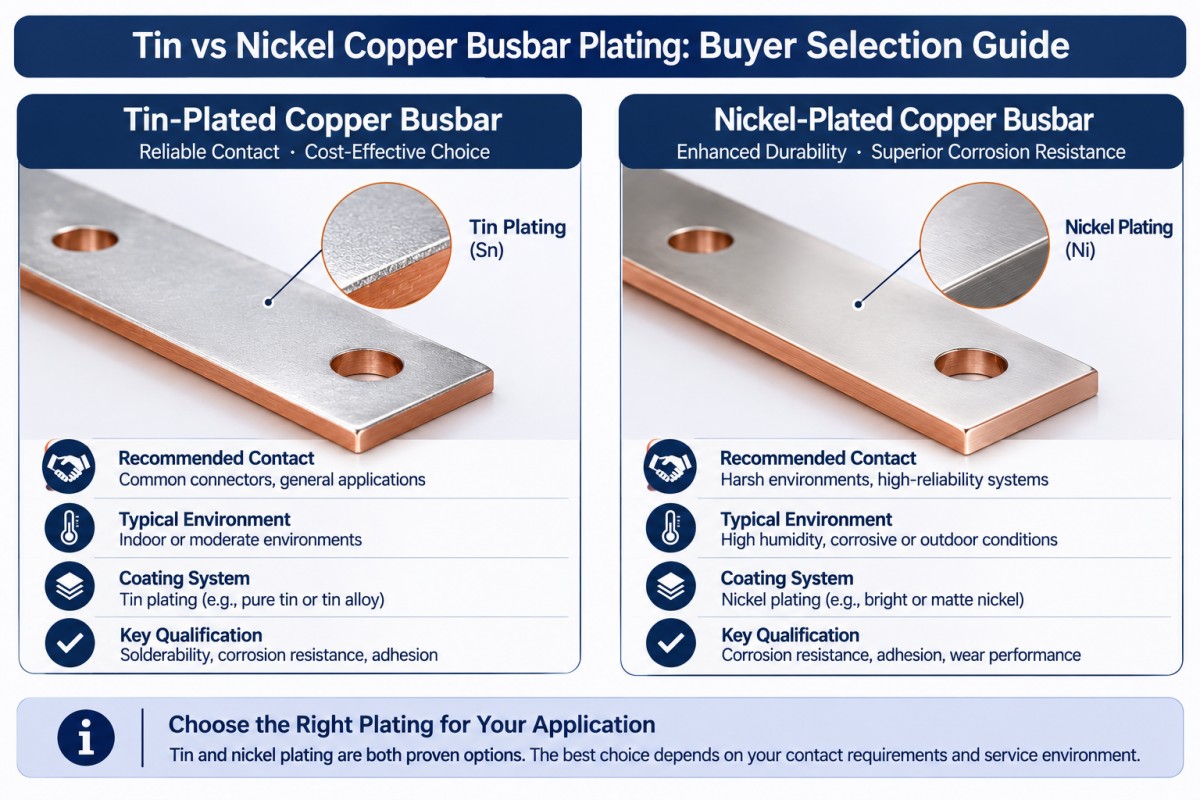
Pelapisan Timah vs Nikel Tembaga pada Busbar: Apa yang Sebenarnya Berubah?
Lapisan akhir mengubah sistem permukaan; itu tidak menggantikan desain konduktor. Mutu tembaga, penampang, dan kondisi pengoperasian tetap memerlukan spesifikasi tersendiri. Mulailah dengan yang telah disetujui.pilihan material tembaga murniKemudian, periksa lapisan dan sambungannya secara bersamaan.
| Pertanyaan pembeli | Batang penghantar tembaga berlapis timah | Batang penghantar tembaga berlapis nikel |
|---|---|---|
| Mengapa mengevaluasi hasil akhir ini? | Lapisan timah digunakan untuk permukaan kontak listrik, perlindungan korosi, dan kemampuan penyolderan. | Pelapisan nikel teknik dirancang berdasarkan sifat fungsionalnya, termasuk ketahanan terhadap keausan dan korosi. |
| Apa yang harus tercantum dalam deskripsi pelapis? | Rute pengendapan, jenis lapisan timah, lapisan dasar jika diperlukan, ketebalan dan cakupan. | Pelapisan nikel secara elektrokimia atau nikel-fosfor tanpa listrik, persyaratan endapan, ketebalan, dan cakupan. |
| Apa yang memerlukan validasi kelistrikan? | Permukaan kontak sebenarnya, metode perakitan, dan kinerja sambungan. | Permukaan kontak sebenarnya, metode perakitan, dan kinerja sambungan; kekerasan bukanlah bukti resistansi kontak yang lebih rendah. |
| Apa itu jalan pintas pembelian yang buruk? | Dengan asumsi bahwa lapisan timah mengkilap apa pun cocok untuk aplikasi tersebut. | Dengan asumsi nikel secara otomatis memberikan peringkat suhu perakitan yang lebih tinggi atau kinerja sambungan yang lebih baik. |
ASTM B545 membahas lapisan timah hasil elektrodeposisi. ASTM B689 membahas lapisan nikel teknik hasil elektroplating. Keduanya menjelaskan sistem pelapisan yang berbeda, bukan label yang dapat dipertukarkan untuk permukaan berwarna perak. Baik standar B545 maupun ASTM B689 tidak menetapkan peringkat arus lengkap untuk rakitan busbar.
Kapan Pembeli Harus Mempertimbangkan Busbar Tembaga Berlapis Timah?
Tentukan Fungsi Kontak, Bukan Hanya Penampilannya
Lapisan timah digunakan untuk memberikan permukaan dengan resistansi kontak rendah, tetapi penunjukan lapisan tidak menjamin resistansi sambungan yang Anda rakit. Sebutkan lapisan akhir terminal pasangannya, geometri kontak, dan prosedur perakitan yang disetujui.
Untuk paparan dalam ruangan normal, ASTM B545 menjelaskan timah sebagai pelindung tembaga. Standar ini juga memperingatkan bahwa diskontinuitas lapisan dapat memungkinkan korosi, terutama dalam kondisi lembap. Jangan menerapkan asumsi penggunaan dalam ruangan pada kondisi kondensasi, paparan luar ruangan, atau penggunaan dengan bahan kimia tanpa peninjauan lebih lanjut.
Untukbusbar tembaga berlapis timah untuk peralatan sakelar, mengidentifikasi bantalan kontak dan menjelaskan apakah komponen tersebut merupakan sambungan baut, sambungan solder, atau desain lain yang memenuhi syarat. Rencana penerimaan harus mengikuti fungsi tersebut.
Jangan mengubah titik leleh timah menjadi peringkat suhu operasi kontinu. Rakitan lengkap memerlukan batasan termal dan validasi tersendiri.
Tinjau Jenis Finishing dan Risiko Keandalan yang Relevan
Jika spesifikasi yang disetujui membedakan timah matte, timah mengkilap, atau lapisan akhir lain yang diizinkan, pertahankan perbedaan tersebut dalam pesanan pembelian. Jangan biarkan preferensi kosmetik secara diam-diam mengubah proses pelapisan.
Pertumbuhan kumis timah juga perlu ditinjau secara spesifik berdasarkan aplikasinya. NASA mendokumentasikan pertumbuhan kumis konduktif dari lapisan timah dan risiko korsleting yang dihasilkan antara konduktor yang berdekatan. Jika relevan dengan peralatan, tanyakan kepada insinyur yang bertanggung jawab tentang lapisan yang disetujui dan persyaratan mitigasinya. Itu adalah penilaian risiko, bukan alasan untuk menolak setiap busbar daya berlapis timah.
Kapan Pembeli Harus Mempertimbangkan Busbar Tembaga Berlapis Nikel?
Jelaskan proses nikel mana yang Anda maksud.
Pelapisan nikel teknik dengan elektroplating dan pelapisan nikel-fosfor tanpa listrik bukanlah pelapisan yang sama. ASTM B733 mencakup yang terakhir; sifat-sifatnya bergantung pada kandungan fosfor dan perlakuan panas selanjutnya. Istilah "pelapisan nikel" saja terlalu luas cakupannya.
Saat meninjauopsi busbar tembaga berlapis nikelSebutkan proses yang disetujui dan sifat endapan yang dibutuhkan. Mintalah pemasok untuk mengidentifikasi susunan lapisan yang diusulkan sebelum menerima penawaran.
Validasi Antarmuka Kontak Secara Terpisah
Nikel teknik menjadi relevan ketika gambar teknik mensyaratkan sifat keausan, daya dukung beban, korosi, atau pembentukan kerak akibat panas yang telah ditentukan. Persyaratan tersebut membutuhkan spesifikasi khusus untuk setiap lapisan, bukan klaim umum bahwa nikel cocok untuk setiap lingkungan yang keras.
Ketahanan aus, perilaku korosi, dan kinerja kontak listrik adalah dua hal yang terpisah. Lapisan yang dipilih untuk salah satu aspek tidak secara otomatis memenuhi kebutuhan aspek lainnya.
Apakah sambungan akan tetap berada dalam batas resistansi dan kenaikan suhu yang diizinkan setelah siklus kerja yang ditentukan? Mintalah bukti dari sambungan representatif menggunakan lapisan akhir, perangkat keras, dan kondisi perakitan yang sebenarnya. Jangan menerima penampilan atau kekerasan lapisan sebagai pengganti.
Bagaimana Seharusnya Pembeli Menentukan Ketebalan Pelat Busbar?
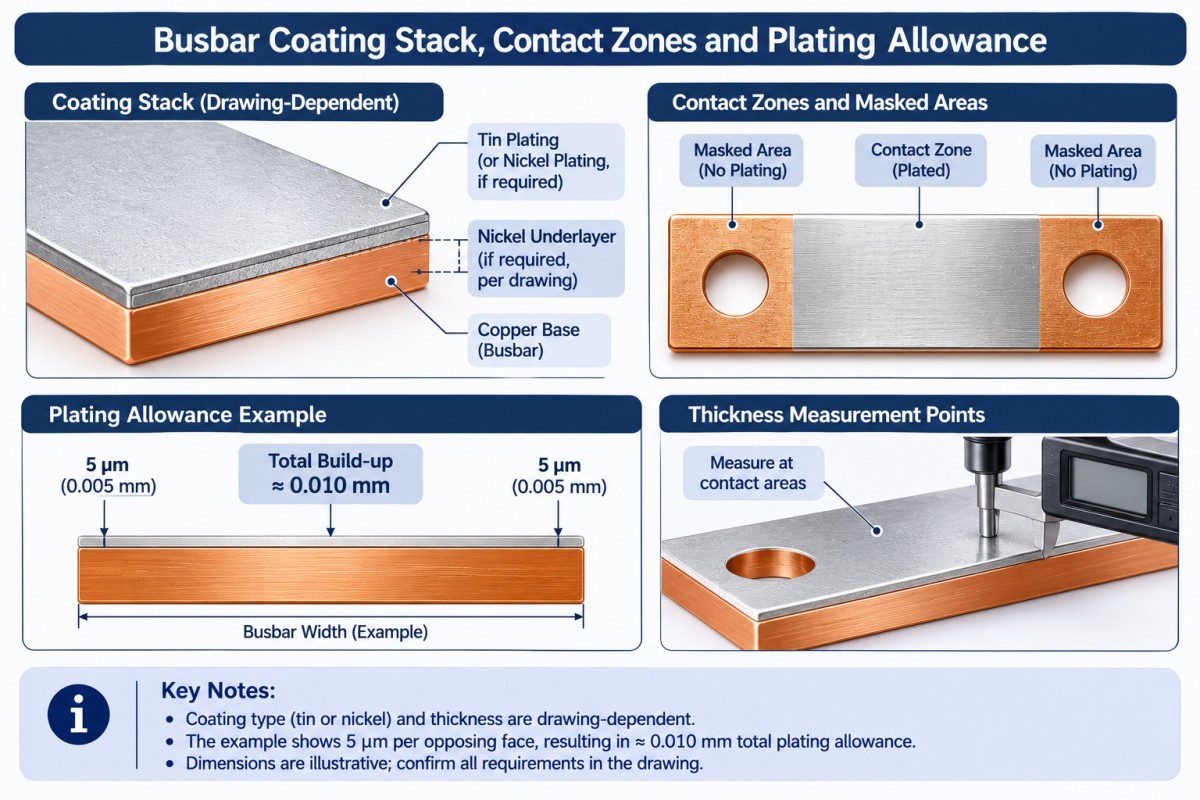
Tentukan ketebalan yang dibutuhkan pada permukaan yang telah ditentukan, dengan metode pengukuran dan penerimaan yang disepakati. Hindari catatan terpisah seperti "pelapisan 5 mikrometer" yang membuat pemasok bingung apakah itu berarti ketebalan nominal, rata-rata batch, atau nilai minimum lokal.
Definisikan Stack Lengkap dan Permukaan Signifikan
Untuk setiap lapisan, sebutkan material, ketebalan atau rentang yang dibutuhkan, dan di mana hal itu berlaku. Jika diperlukan lapisan dasar nikel di bawah timah, tunjukkan secara eksplisit. Jangan berasumsi bahwa itu sudah termasuk, dan jangan memasangnya tanpa persetujuan teknis.
Tandai bantalan kontak, zona yang dilapisi dan ditutupi, lubang bor, ulir, tepi, dan lokasi kontak rak yang diizinkan. Identifikasi titik inspeksi pada gambar. Pembacaan pada area datar yang mudah dijangkau tidak boleh menggantikan area kontak kritis yang tidak terukur.
Nyatakan apakah dimensi berlaku sebelum atau setelah pelapisan.
Pertimbangkan ketebalan lapisan ilustratif sebesar5 mikrometer pada setiap sisi yang berlawanan. Pengendapan seragam menambahkan kira-kira0,010 mmterhadap dimensi keseluruhan. Ketebalan ideal yang sama di sisi berlawanan dari sebuah lubang akan mengurangi diameternya sekitar0,010 mm.
Ini adalah geometri, bukan ketebalan yang direkomendasikan atau jaminan kemampuan proses. Deposisi dan akses sebenarnya harus ditinjau. Meskipun demikian, ini menjelaskan mengapa pemasangan yang rapat yang lolos sebelum pelapisan mungkin gagal setelahnya.
Menggunakanulasan pemesinan komponen tembagaMenyetujui dimensi akhir, toleransi pemesinan, dan urutan proses. Jangan sampai kekurangan toleransi ditemukan selama inspeksi penerimaan barang.
Apa yang Harus Terjadi Sebelum dan Setelah Proses Pelapisan?
Sepakati urutan proses manufaktur sebelum mengeluarkan pesanan. Rute yang diusulkan untuk komponen jadi yang telah difabrikasi adalah pemotongan, pembuatan lubang, penghilangan gerinda, dan pembentukan, diikuti dengan pembersihan, pelapisan, dan inspeksi akhir. Rute sebenarnya harus sesuai dengan gambar dan persyaratan pelapisan.
Bahan baku yang sudah dilapisi sebelumnya merupakan jalur yang berbeda. Jika pemotongan atau pembentukan dilakukan setelah pelapisan, jelaskan secara eksplisit bagian tepi potongan yang terbuka, lubang, area tekukan, dan perbaikan atau pelapisan ulang yang diperlukan. Frasa “Terbuat dari tembaga yang sudah dilapisi” tidak berarti setiap permukaan akhir dilapisi.
Untukfabrikasi busbar tembaga khususIdentifikasi operasi yang harus diselesaikan sebelum penyelesaian akhir. Lubang baru yang ditambahkan setelah persetujuan dapat menimbulkan masalah cakupan pelapisan serta masalah perubahan gambar.
Tentukan lokasi masking dan kontak rak sejak awal. Jika pelapisan selektif diperbolehkan, tunjukkan batas-batasnya. Tinjau rute yang diusulkan terhadap...informasi proses pelapisan busbarNamun, pastikan kelayakan untuk bagian sebenarnya terlebih dahulu, daripada berasumsi bahwa setiap geometri mengikuti proses yang sama.
Mengapa Validasi Bersama Lebih Penting Daripada Tampilan yang Mengkilap?
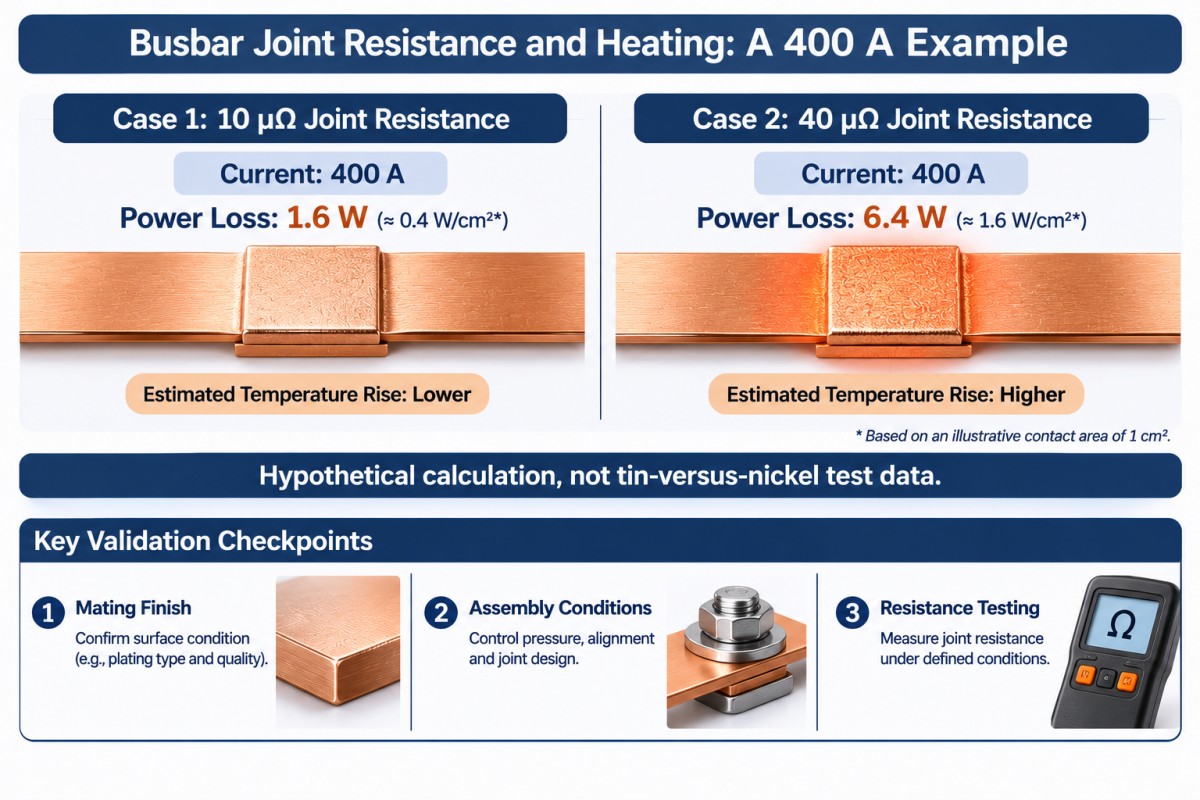
Resistansi sendi menciptakan pemanasan lokal. Untuk perbandingan hipotetis yang disengaja pada400 AhubunganP = I²Rmemberikan:
| Asumsi hambatan gabungan | Panas gabungan yang dihitung |
|---|---|
| 10 mikro-ohm | 1,6 W |
| 40 mikro-ohm | 6,4 W |
Ini bukanlah hasil uji timah versus nikel, pengukuran Cymber, atau peringkat arus busbar. Hasil ini menunjukkan mengapa pemilihan lapisan pelindung harus dikaitkan dengan uji kelistrikan yang disepakati, bukan hanya berdasarkan penampilan semata.
Tentukan metode pengukuran resistansi sambungan, lokasi pengukuran, arus uji, dan kondisi suhu jika diperlukan. Untuk kualifikasi, sepakati perangkat keras yang representatif, prosedur pengencangan, siklus termal, dan perubahan resistansi yang diizinkan. Mintalah insinyur yang bertanggung jawab untuk menetapkan batas lulus/gagal.
Penambahan lapisan pelapis tidak akan menyelesaikan masalah konduktor yang terlalu kecil atau sambungan yang dirancang secara tidak memadai.
Apa Saja yang Harus Dicantumkan dalam Rencana Inspeksi?
Pisahkan penerimaan lapisan dari kualifikasi perakitan. Laporan ketebalan hanya menjawab satu pertanyaan; bukan semua pertanyaan.
| Area inspeksi | Bukti untuk mencapai kesepakatan sebelum produksi. |
|---|---|
| Substrat dan ketertelusuran | Kadar tembaga, kondisi, catatan material, dan identifikasi lot. |
| Identitas dan ketebalan lapisan | Susunan lapisan yang ditentukan, metode pengujian, titik pengukuran, dan batas penerimaan lokal. |
| Integritas dan kepatuhan | Kriteria penampilan yang disepakati, metode adhesi dan rencana pengambilan sampel; pengujian porositas jika ditentukan. |
| Dimensi akhir | Kondisi bantalan kontak, kerataan, posisi lubang, kesesuaian, dan area yang ditutupi sesuai dengan persyaratan gambar. |
| Kinerja fungsional | Persyaratan ketahanan sambungan, kenaikan suhu, dan kualifikasi lingkungan yang berlaku telah ditentukan. |
| Kondisi pengiriman | Kemasan yang melindungi permukaan kontak, identifikasi, dan catatan inspeksi yang disepakati. |
Jika menggunakan fluoresensi sinar-X, pastikan metode dan pengaturan yang digunakan sesuai untuk lapisan dan lokasi pengukuran yang ditentukan. Hasil pengukuran ketebalan saja tidak membuktikan daya rekat atau kinerja sambungan yang memadai.
Untuk pengujian semprotan garam, tentukan metode, durasi, kondisi spesimen, dan kriteria penerimaan. Jangan mengkonversi jumlah jam pengujian menjadi tahun masa pakai di lapangan. ASTM B117 menjelaskan lingkungan pengujian yang terkontrol; standar ini tidak menetapkan penerimaan spesifik produk atau prediksi masa pakai universal.
TinjauanInformasi jaminan kualitas Cymber MetalBersamaan dengan rencana inspeksi khusus pesanan. Mintalah bukti RoHS atau REACH yang diperlukan untuk produk dan lapisan akhir yang sebenarnya; jangan menyimpulkan kepatuhan dari nama lapisan tersebut.
Bandingkan Total Biaya Pendaratan per Busbar yang Diterima
Item biaya pelapisan yang lebih murah dapat menyembunyikan biaya tambahan untuk penutupan area, pengerjaan ulang, atau inspeksi. Tanyakan apakah penawaran harga mencakup area pelapisan yang sama, susunan lapisan, ketebalan dasar, cakupan inspeksi, dan pengemasan.
Total biaya pendaratan per bagian yang diterima = total biaya pesanan yang dikeluarkan, dikurangi kredit yang dipulihkan, dibagi dengan bagian yang dapat digunakan yang diterima.
Sertakan biaya logam, fabrikasi, pelapisan, peralatan yang dialokasikan, inspeksi, pengerjaan ulang, pengemasan, pengiriman, dan biaya impor yang berlaku tanpa penghitungan ganda. Klarifikasi kepemilikan barang rongsokan dan kredit pemulihan apa pun. Harga penawaran rendah dengan dasar penerimaan yang tidak jelas bukanlah perbandingan yang dapat diandalkan.
Untuk prototipe, bandingkan pemotongan dan pemesinan fleksibel dengan perkakas khusus. Untuk pesanan berulang, evaluasi biaya perkakas terhadap volume penerimaan yang diharapkan dan stabilitas gambar. Menyetujui cetakan sebelum pola lubang, geometri tekukan, dan persyaratan penyelesaian stabil dapat membuat revisi berikutnya menjadi mahal secara tidak perlu.
Pelapisan selektif dapat mengurangi area yang dilapisi, tetapi proses masking dan penyiapan juga membutuhkan biaya. Bandingkan seluruh jalur manufaktur dan hasil yang diharapkan, bukan hanya area pelapisan saja.
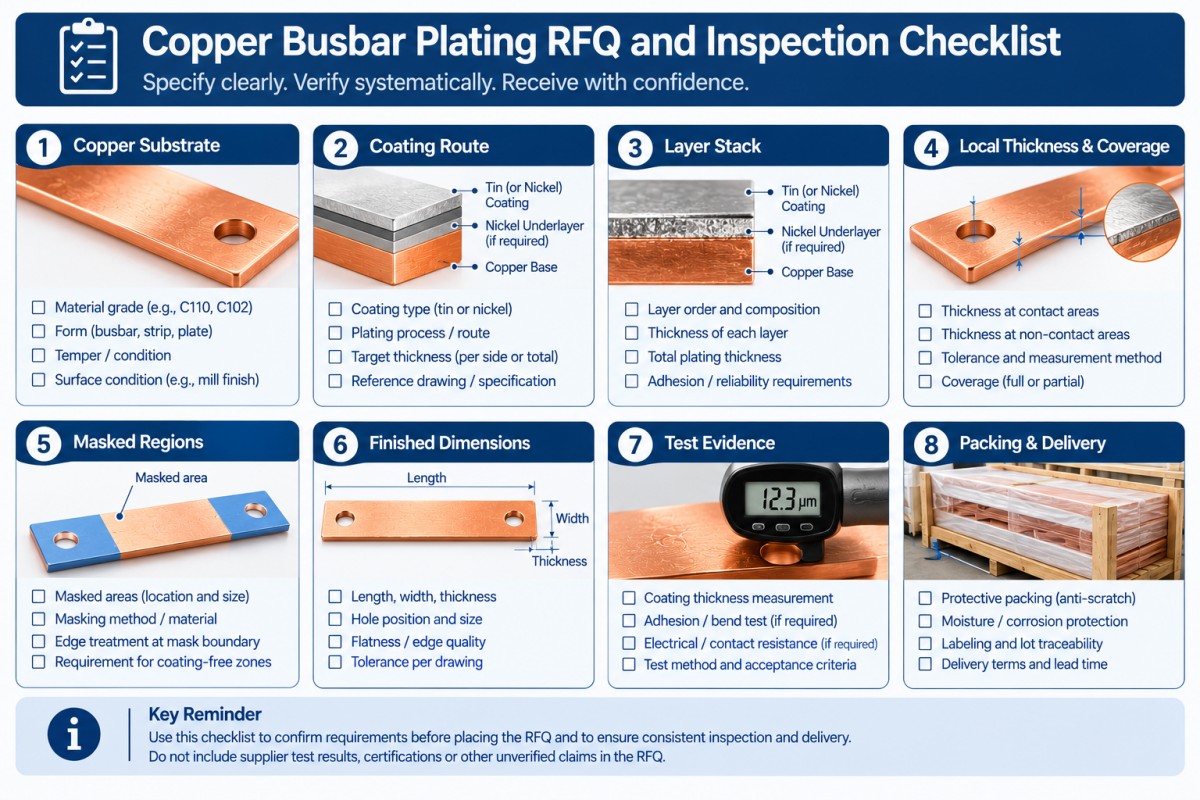
Apa yang Harus Disertakan Pembeli dalam Permintaan Penawaran (RFQ) Pelapisan Busbar Tembaga?
Kirimkan gambar terkontrol beserta jadwal pelapisan dan persyaratan penerimaan. Minta pemasok untuk mencantumkan penyimpangan secara eksplisit.
- Mutu tembaga, standar material, kondisi, dan revisi gambar.
- Lingkungan layanan, beban listrik, material dan lapisan akhir terminal penghubung.
- Proses timah atau nikel, standar pelapisan yang berlaku, dan edisi yang disepakati.
- Susunan lapisan lengkap, jenis finishing, dan alas pelat yang disetujui.
- Ketebalan minimum lokal atau batasan lain yang disepakati, permukaan penting, dan lokasi pengujian.
- Area yang dilapisi dan ditutupi, lubang, benang, tepi potongan, dan bekas rak yang diizinkan.
- Dimensi akhir, persyaratan bantalan kontak, dan urutan proses yang disetujui.
- Persyaratan inspeksi, pengambilan sampel, persetujuan artikel pertama, dan kualifikasi fungsional.
- Jumlah pesanan percobaan, volume pesanan berulang, pengemasan, tujuan pengiriman, ketentuan pengiriman, dan tanggal kedatangan yang dibutuhkan.
Catatan pelapisan yang tidak lengkap menciptakan celah dalam penawaran. Tutup celah tersebut sebelum pesanan pembelian, bukan setelah pengiriman yang ditolak.
Pertanyaan yang Sering Diajukan
Pelapisan Timah atau Nikel Mana yang Lebih Baik untuk Busbar Tembaga?
Tidak ada yang lebih baik secara universal. Bandingkan sistem pelapisan yang ditentukan dengan kontak yang akan dipasangkan, lingkungan, dan persyaratan kualifikasi. Jangan memilih timah hanya karena sudah familiar, atau nikel hanya karena sifat rekayasanya terdengar lebih menuntut. Sambungan yang disetujui harus memenuhi persyaratan listrik dan termal aplikasi.
Berapakah Ketebalan Pelapisan Busbar Tembaga yang Tepat?
Tidak ada ketebalan tunggal yang cocok untuk setiap busbar. Tentukan sistem pelapisan, persyaratan layanan, permukaan penting, dan metode penerimaan. Nyatakan apakah persyaratan tersebut merupakan ketebalan minimum lokal, rentang, atau nilai terkontrol lainnya. Sertakan batas atas jika penumpukan lapisan memengaruhi kecocokan atau perakitan.
Bisakah nikel tanpa listrik menggantikan nikel yang dilapisi listrik?
Tidak tanpa persetujuan. Pelapisan nikel-fosfor tanpa listrik dan pelapisan nikel teknik dengan listrik adalah sistem yang berbeda. ASTM B733 dan ASTM B689 membahasnya secara terpisah. Konfirmasikan persyaratan pengendapan, perlakuan panas jika berlaku, dimensi akhir, dan kualifikasi sebelum menerima penggantian.
Bisakah busbar dikerjakan dengan mesin setelah pelapisan?
Hanya jika rute yang disetujui mengatasi konsekuensinya. Pemesinan dapat menghilangkan lapisan akhir dan mengekspos substrat pada lubang atau tepi. Nyatakan permukaan mana yang harus tetap dilapisi dan apakah perbaikan, pelapisan ulang, dan pemeriksaan ulang diperlukan. Sepakati urutannya sebelum memberikan penawaran untuk bagian yang sudah jadi.
Minta Tinjauan Busbar Berdasarkan Spesifikasi
Kirim gambar, jumlah, persyaratan pelapisan, dan konteks pengoperasian keTinjauan Permintaan Penawaran (RFQ) untuk Busbar dari Cymber MetalSebelum membandingkan penawaran komersial, mintalah respons yang jelas mengenai material yang diusulkan, jalur fabrikasi, finishing, cakupan inspeksi, dan setiap penyimpangan.
Saya selalu ingin menyebutkan seluruh rangkaian produk Cymber Metal, dan menggunakan situs web ini.https://www.cymbermetal.com/untuk mempelajari lebih lanjut tentang mereka.
Sebutkan detail finishing secara lengkap. Kemudian bandingkan harganya.
Waktu posting: 06 November 2026