
Panduan Praktis Pra-Pengiriman dan Inspeksi Penerimaan untuk Pelat Tembaga, Busbar, Batang, Strip, Tabung, dan Komponen Mesin
Tanggal Publikasi: 30 Agustus 2026
Penulis: Hu Yanwei, Pakar Teknis Cymber Metal
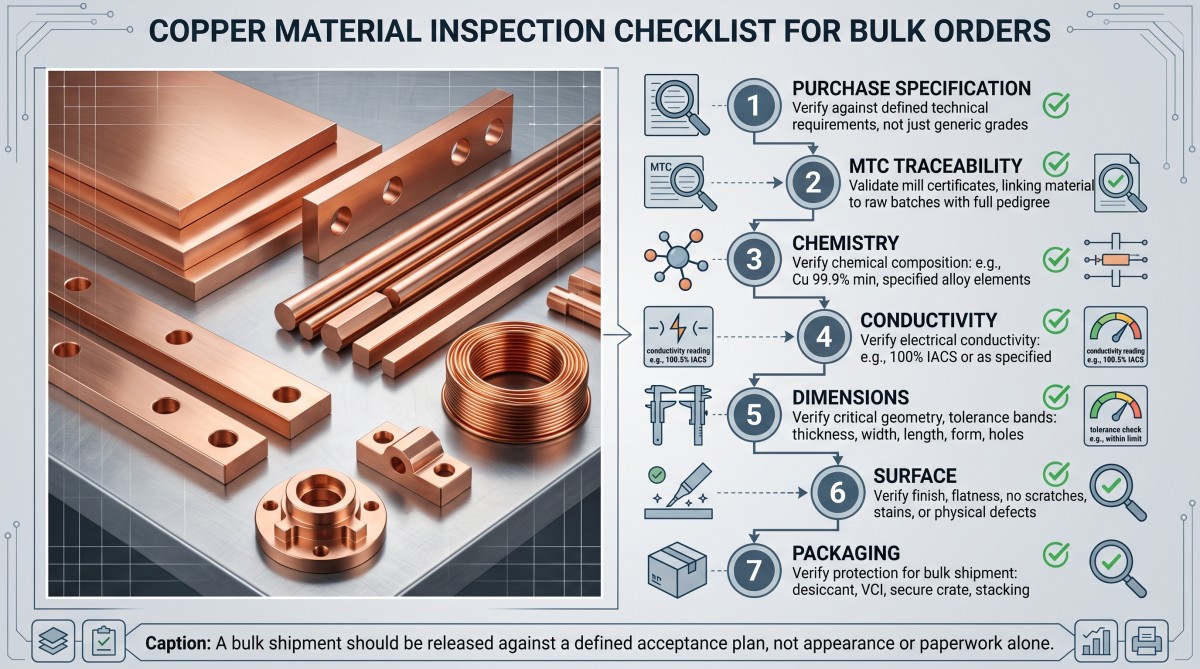
Suatu pengiriman dapat tiba dengan permukaan tembaga yang mengkilap dan sertifikat material yang bersih, namun tetap mengandung kekerasan yang salah, campuran lot, ketertelusuran yang lemah, atau dimensi yang tidak sesuai dengan perakitan.
Itulah poin yang tidak nyaman daripemeriksaan material tembagaTidak ada satu dokumen pun yang membuktikan keseluruhan pesanan. Sebuah MTC (Material Test Certificate) mungkin melaporkan komposisi kimia dan konduktivitas untuk suatu lot produksi; namun, hal itu tidak membuktikan bahwa setiap pelat rata, setiap lubang busbar berada pada posisinya, setiap tepi koil bersih, atau setiap kemasan akan tahan terhadap pengiriman laut.
Pembeli terkadang menghilangkan langkah inspeksi untuk menghemat sedikit biaya, kemudian membayar untuk penyortiran, produksi pengganti, pengiriman udara, dan gangguan jalur produksi. Penghematan tersebut tercantum dalam pesanan pembelian. Kegagalan tersebut terlihat pada total biaya yang diterima.
Untuk konteks material dan bentuk produk, mulailah dengan Cymber Metal.bahan tembaga murnirentang. Kemudian, biarkan rencana penerimaan khusus pesanan yang melakukan pekerjaan sebenarnya.
Jawaban Singkat: Apa yang Harus Dikonfirmasi Pembeli Sebelum Pengiriman?
Sebelum mengeluarkan pesanan tembaga dalam jumlah besar, pastikan paduan yang tepat, bentuk produk, perlakuan panas, standar dan edisi yang berlaku, revisi gambar, jenis MTC, ketertelusuran lot produksi, komposisi kimia, persyaratan konduktivitas atau resistivitas, sifat mekanik, toleransi dimensi, kriteria permukaan, persyaratan pelapisan, rencana pengambilan sampel, metode pengemasan, dan prosedur ketidaksesuaian.
Untuk setiap karakteristik, sebutkan metode pengujian, instrumen, lokasi sampel, ukuran sampel, batas penerimaan, dan catatan yang diperlukan.
Tidak ada batasan kelulusan universal untuk "tembaga". Pelat C10100, busbar C10200, batang C11000, tabung C12200, dan kontak mesin berlapis nikel dapat memerlukan standar, pengujian, dan bukti yang berbeda.
Inspeksi Material Tembaga Dimulai dari Spesifikasi Pembelian
Inspeksi tidak dapat memperbaiki pesanan pembelian yang ambigu. Inspeksi hanya dapat mengungkap ambiguitas setelah logam diproduksi.
Tetapkan urutan prioritas kontraktual sebelum produksi dimulai. Salah satu struktur yang dapat diterapkan adalah:
Spesifikasi pembelian yang ditandatangani dan gambar yang disetujui -> pesanan pembelian -> standar dan edisi produk yang digunakan -> dokumen pemasok yang disetujui.
Urutan tersebut hanyalah contoh, bukan aturan hukum universal. Pembeli dan pemasok harus menyepakati prioritas sebenarnya. Jika tidak, gambar mungkin menuntut toleransi ketebalan tertentu sementara standar produk yang disebutkan mengizinkan toleransi lain, dan kedua pihak dapat mengklaim bahwa mereka telah mengikuti urutan tersebut.
Spesifikasi pembelian harus ditetapkan:
- Penamaan paduan UNS, EN, JIS, GB, atau lainnya yang tepat.
- Bentuk produk: pelat, lembaran, strip, busbar, batang, kawat, tabung, atau bagian yang diolah dengan mesin.
- Standar dan edisi yang mengatur
- Temperamen atau kondisi material
- Nomor gambar, revisi, satuan, dan sistem datum.
- Konduktivitas minimum atau resistivitas maksimum
- Persyaratan sifat mekanik
- Toleransi dimensi dan karakteristik kritis terhadap kualitas
- Kriteria penerimaan permukaan dan lapisan
- Jenis sertifikat dan laporan inspeksi yang dibutuhkan
- Definisi lot produksi dan rencana pengambilan sampel
- Persyaratan pengemasan, pelabelan, dan pelepasan pengiriman
Jangan hanya bertanya, “Apakah Anda memenuhi standar ASTM?” Tanyakan standar ASTM mana, edisi mana, bentuk produk mana, perlakuan panas mana, dan persyaratan tambahan apa yang akan tercantum pada pesanan yang ditandatangani.
Sesuaikan Standar dengan Bentuk Produk Tembaga
Standar yang mengatur harus sesuai dengan paduan dan bentuk yang diproduksi. Standar untuk bahan baku batang tembaga untuk keperluan listrik tidak dapat secara otomatis memenuhi syarat untuk busbar jadi, dan standar bahan baku tidak dapat menyetujui posisi lubang CNC.
ASTM B152/B152M, EN 1652 atau JIS H3100 mungkin relevan untuk produk lembaran, strip, pelat, atau batang gulungan tertentu. Produk datar untuk keperluan listrik mungkin memerlukan standar yang lebih spesifik, seperti EN 13599.
ASTM B187/B187M mungkin relevan untuk produk busbar, batang, batangan, dan bentuk tertentu. EN 13601 berlaku untuk produk batangan, batangan, dan kawat tembaga khusus untuk keperluan listrik. ASTM B49 mencakup bahan baku batangan tembaga untuk keperluan listrik; ini bukan standar universal untuk batangan jadi.
ASTM B75/B75M dapat diterapkan pada pipa tembaga tanpa sambungan umum, ASTM B88 pada pipa air tertentu, dan ASTM B280 pada pipa pendingin udara atau pendingin ruangan tertentu. Standar-standar ini tidak dapat saling menggantikan.
Komponen tembaga yang dikerjakan dengan mesin memerlukan standar bahan baku ditambah gambar komponen jadi yang disetujui, sistem GD&T, dan spesifikasi pelapisan atau permukaan. Kepatuhan bahan baku tidak membuktikan bahwa pola lubang, ulir, permukaan penyegelan, atau hubungan datum yang dihasilkan sesuai.
Perbedaan ini penting saat melakukan peninjauan.pilihan pelat dan lembaran tembagaterhadap persyaratan busbar, batang, atau tabung. Komposisi kimia yang serupa tidak menghasilkan toleransi, lokasi pengujian, atau catatan inspeksi yang identik.
Penamaan ASTM, EN, JIS, dan GB juga bukan merupakan padanan otomatis. Mencocokkan nama dagang atau persentase tembaga nominal saja tidak cukup. Komposisi kimia, temper, sifat mekanik, konduktivitas, dimensi, dan aturan pengujian harus diselaraskan.
Peringatan yang sama berlaku untuk kuningan, perunggu, CuCrZr, tembaga nikel, dan tembaga berilium. Jangan memaksakan klausul inspeksi tembaga murni pada setiap paduan tembaga.
Verifikasi MTC dan Lot Fisik Secara Bersama-sama
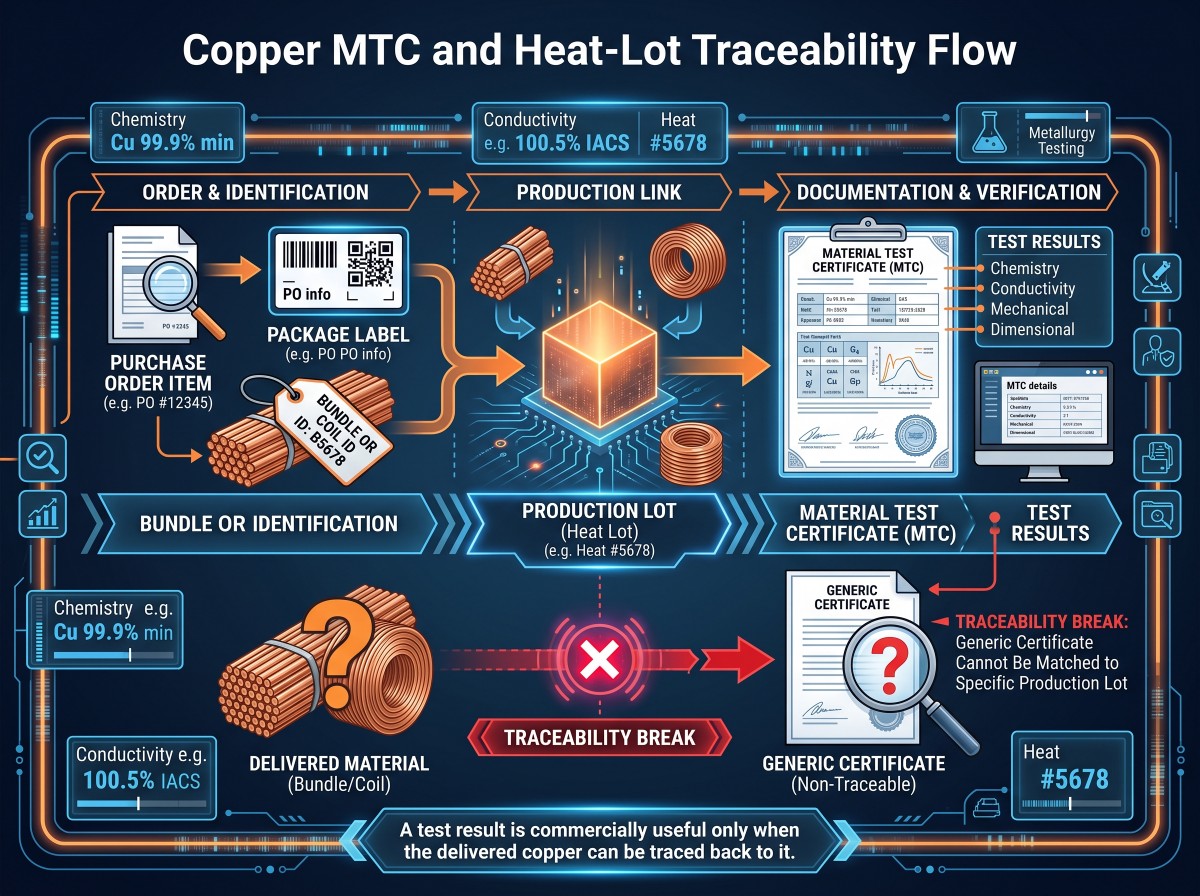
Sertifikat MTC hanya berguna jika tembaga yang dikirim dapat dilacak kembali ke hasil yang dilaporkan pada dokumen tersebut.
Untuk pesanan yang sesuai, pembeli biasanya meminta sertifikat inspeksi EN 10204 Tipe 3.1. Tipe 3.1 divalidasi oleh perwakilan inspeksi resmi pabrikan yang independen dari departemen manufaktur. Ini bukan secara otomatis sertifikat pihak ketiga.
Tipe 3.2 memerlukan validasi tambahan oleh perwakilan resmi pabrikan dan perwakilan resmi pembeli atau inspektur yang ditunjuk secara resmi, sebagaimana berlaku.
Kunjungan pra-pengiriman oleh SGS atau perusahaan inspeksi lainnya tidak secara otomatis mengubah sertifikat Tipe 3.1 menjadi Tipe 3.2. “Laporan SGS,” “COA,” “sertifikat kesesuaian,” dan “MTC” bukanlah dokumen yang dapat saling menggantikan.
Periksa kolom MTC berikut:
- Pabrikan dan lokasi produksi sebenarnya
- Nomor PO Pembeli dan referensi item baris
- Sistem tingkatan dan penunjukan yang tepat
- Bentuk produk, dimensi, dan kekerasan
- Standar dan edisi yang mengatur
- Pengidentifikasi panas, coran, batch, gulungan, atau lot produksi
- Hasil kimia sebenarnya, bukan hanya salinan batas spesifikasi.
- Hasil mekanik dan listrik yang dibutuhkan
- Metode pengujian, satuan, dan suhu referensi
- Jumlah atau berat yang tertera pada sertifikat.
- Tanda tangan resmi atau validasi elektronik
- Kesesuaian antara MTC, label kemasan, dan penandaan material.
Rantai ketertelusuran harus tetap utuh:
Item PO -> ID paket -> ID satuan, gulungan, atau bundel -> lot produksi -> hasil uji MTC.
Ulasan tentang Cymber Metalsertifikat mutu dan dokumen inspeksisebagai latar belakang tingkat perusahaan. Penerimaan pesanan masih bergantung pada dokumen dan tanda fisik yang diberikan untuk lot produksi sebenarnya.
Konfirmasi Identitas Kimia dan Tingkat
Inspeksi kimia menjawab satu pertanyaan: apakah bahan yang diambil sampelnya memenuhi batas kimia dari spesifikasi mutu yang ditetapkan?
Hal itu tidak membuktikan sifat, konduktivitas, dimensi, kondisi permukaan, atau kekokohan internal.
“Tembaga dengan kemurnian tinggi” tidak memiliki definisi kontraktual tunggal. C10100, C10200, C11000, dan C12200 harus diperlakukan sebagai tingkatan terpisah dengan asumsi produksi dan aplikasi yang berbeda.
C10100 umumnya dikaitkan dengan tembaga elektronik bebas oksigen. C10200 umumnya ditentukan sebagai tembaga bebas oksigen. C11000 adalah tembaga elektrolitik dengan daya rekat kuat. C12200 adalah tembaga yang dideoksidasi fosfor yang umumnya dikaitkan dengan aplikasi tabung dan termal.
Deskripsi ini tidak menggantikan standar yang berlaku.
Sebuah pernyataan sepertiCu >= 99,9%Tidak dapat, dengan sendirinya, mengidentifikasi C10100, C10200, atau C11000. Selain itu, informasi tersebut juga tidak menyebutkan apa pun tentang suhu, kinerja listrik, atau toleransi bentuk produk.
Kimia basah laboratorium, ICP-OES, atau metode tervalidasi lainnya dapat digunakan bila sesuai dengan analit dan konsentrasi yang dibutuhkan. ASTM E478 mungkin relevan untuk analisis kimia paduan tembaga, sedangkan ASTM E2575 mungkin relevan untuk penentuan oksigen dengan peleburan gas inert.
XRF genggam berguna untuk menyaring banyak unsur paduan logam. Namun, alat ini sendiri tidak dapat membuktikan kandungan oksigen tingkat ppm dalam tembaga bebas oksigen. Selain itu, alat ini lemah untuk beberapa unsur ringan, dan pembacaannya dapat terdistorsi oleh pelapisan, oksida, kontaminasi permukaan, atau persiapan sampel yang buruk.
Jika XRF dan MTC tidak sepakat, karantina material yang terpengaruh, pertahankan identitas lotnya, dokumentasikan kepemilikan sampel, dan gunakan laboratorium yang memenuhi syarat dengan metode analisis yang disepakati. Jangan menyelesaikan sengketa material bernilai tinggi hanya dengan satu pembacaan permukaan pada bagian yang paling mudah diakses.
Dokumentasi RoHS dan REACH lagi-lagi terpisah. Dokumen-dokumen tersebut tidak membuktikan mutu, konduktivitas, suhu, dimensi, atau kesesuaian batch.
Mengukur Konduktivitas dengan Metode yang Terdefinisi
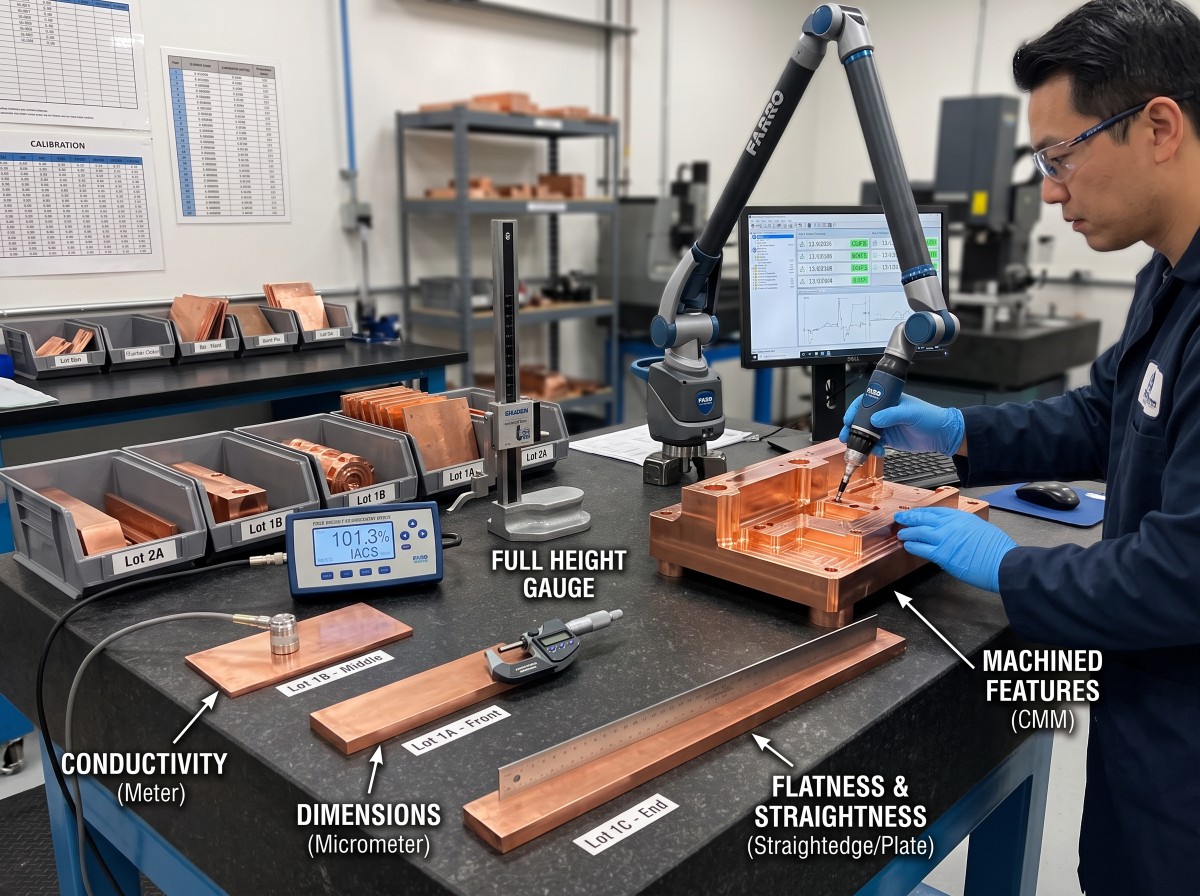
“Konduktivitas lulus” bukanlah hasil inspeksi. Laporan yang bermanfaat memerlukan batas penerimaan, metode, suhu referensi, lokasi pengujian, identifikasi instrumen, dan nilai terukur sebenarnya.
Pada suhu 20°C, 100% IACS secara konvensional setara dengan sekitar 58,0 MS/m atau resistivitas sebesar 1,7241 mikro-ohm cm.
% IACS = konduktivitas dalam MS/m / 58,0 x 100
% IACS = 1,7241 / resistivitas dalam mikro-ohm cm x 100
Persamaan-persamaan ini tidak menciptakan nilai minimum universal untuk setiap produk tembaga. Konduktivitas yang dibutuhkan bergantung pada mutu, perlakuan panas, bentuk, riwayat pemrosesan, dan spesifikasi yang digunakan.
Nilai mendekati 100% IACS tidak secara unik membuktikan C10100, C10200, atau C11000. Konduktivitas adalah salah satu properti, bukan sistem identifikasi tingkatan.
Metode ASTM B193 atau metode tipe IEC 60468 mungkin relevan untuk pengukuran resistansi atau resistivitas material konduktor. Pengujian arus eddy tipe ASTM E1004 mungkin cocok jika geometri material, ketebalan, permukaan, kalibrasi, dan rentang peralatan mendukungnya.
Rencana inspeksi harus mendefinisikan:
- Konduktivitas minimum atau resistivitas maksimum
- Suhu referensi
- Metode pengujian dan koreksi suhu
- Model instrumen, nomor seri, dan status kalibrasi
- Permukaan uji polos, dilapisi, dikerjakan dengan mesin, atau digiling
- Jumlah sampel dan lokasi pengukuran
- Pembulatan dan aturan lulus/gagal mendekati batas
Lapisan, kelengkungan, kekasaran, ketebalan, suhu, dan standar kalibrasi dapat memengaruhi hasil arus eddy. Satu pembacaan probe tidak boleh mewakili seluruh kumparan, bundel, atau lot produksi kecuali rencana pengambilan sampel yang disepakati menyatakan demikian.
Untuk proyek batang dan busbar bebas oksigen, lihat panduan terkait distandar inspeksi batang tembaga bebas oksigen.
Konduktivitas tidak menggantikan kimia. Kimia tidak menggantikan konduktivitas. Pembeli akan mengalami masalah ketika satu tes sederhana diminta untuk membuktikan keduanya.
Verifikasi Sifat Temperatur dan Mekanik
Dua lot material yang sama dapat memiliki komposisi kimia yang sama tetapi berperilaku berbeda selama proses pembengkokan, pencetakan, pemesinan, atau perakitan karena sifat dan riwayat pemrosesannya berbeda.
Jika diperlukan, rencana inspeksi dapat mencakup kekuatan tarik, kekuatan luluh, dan perpanjangan berdasarkan ASTM E8/E8M atau standar produk yang digunakan; kekerasan Rockwell berdasarkan ASTM E18; kekerasan mikroindentasi berdasarkan ASTM E384; pengujian tekuk; evaluasi ukuran butir; atau pemeriksaan spesifik kondisi lainnya.
Tentukan orientasi spesimen, posisi pengambilan sampel, ketebalan, panjang pengukur, kondisi material, batas hasil, dan aturan pengujian ulang.
Jangan mengkonversi kekerasan menjadi kekuatan tarik kecuali kontrak secara eksplisit mengizinkan hubungan tersebut untuk kelas dan perlakuan panas yang dipilih. Bagan konversi bukanlah pengganti pengujian yang ditentukan.
Di sinilah substitusi harga rendah menjadi mahal. Pembeli menyetujui komposisi kimia, melewatkan verifikasi perlakuan panas, dan baru menemukan masalah ketika busbar retak selama pembentukan atau strip gagal mempertahankan respons pegas yang dibutuhkan. Nama paduan itu sendiri tidak salah. Definisi pembelianlah yang salah.
Periksa Dimensi berdasarkan Bentuk Produk
Inspeksi dimensi harus mengikuti cara produk akan diproses dan dirakit.
Untuk pelat dan lembaran, periksa ketebalan di lokasi yang representatif, lebar, panjang, kerataan, kondisi tepi, dan kesikuan jika relevan. Mengukur satu sudut saja tidak dapat menjamin keseluruhan pelat.
Untuk strip dan gulungan, periksa ketebalan di sepanjang lebar dan di seluruh gulungan, lebar, kelengkungan, gerigi tepi, ID/OD gulungan, dan arah penggulungan. Posisi kepala, tengah, dan ekor mungkin penting.
Untuk busbar, batang dan palang, periksa penampang melintang, lebar dan ketebalan atau diameter, kelurusan, puntiran, panjang potongan, kesikuan ujung dan radius tepi. Sampel pendek tidak dapat membuktikan persyaratan perakitan panjang penuh.
Untuk tabung, periksa OD, ketebalan dinding, ID (jika ditentukan), ovalitas, kelurusan, panjang, dan kondisi ujung. OD saja tidak dapat membuktikan ketebalan dinding minimum.
Untuk komponen yang dikerjakan dengan mesin, gunakan sistem datum yang disetujui untuk memeriksa ukuran, posisi, profil, pola lubang, ulir, chamfer, dan dimensi kondisi akhir. MTC bahan baku tidak dapat menyetujui geometri CNC.
Nyatakan kondisi pengukuran. Kerataan bergantung pada penyangga dan penahan. Kelurusan bergantung pada panjang pengukur dan penyangga bebas. Busbar berlapis mungkin perlu diperiksa ukuran kritisnya setelah pelapisan.
Untuk pembelian dalam jumlah besarOpsi batang tembaga C11000, diameter, kelurusan, panjang potongan, permukaan, dan catatan lot masih memerlukan batasan penerimaan khusus pesanan.
Cocokkan jumlah barang, berat bersih, berat kotor, dan dasar penagihan. Jika berat teoritis digunakan, sepakati dimensi nominal dan dasar kepadatan. Jika berat aktual digunakan, tentukan kalibrasi timbangan dan pembulatan.
Ubah Persyaratan Permukaan Menjadi Kriteria yang Terukur
“Permukaan bagus,” “hasil akhir pabrik,” dan “tanpa goresan” justru mengundang perselisihan. Istilah-istilah tersebut tidak memberi tahu inspektur apa yang harus ditolak.
Tergantung pada produk dan aplikasinya, tentukan batas terukur untuk goresan, penyok, lubang, oksida, noda air, perubahan warna, bekas gulungan, garis cetakan, lipatan, indikasi laminasi, gerigi tepi, retakan tepi, serpihan, minyak, sidik jari, kontaminasi yang tertanam, dan residu pelindung yang tidak kompatibel.
Klasifikasikan permukaan-permukaan penting. Permukaan kontak busbar, permukaan penyambungan, permukaan penyegelan, dan permukaan belakang yang tersembunyi tidak memerlukan aturan penerimaan kosmetik yang sama.
Jika penampilan menjadi pertimbangan penting, sebutkan pencahayaan inspeksi, jarak pandang, zona penting, dan sampel batas yang disetujui. Cacat fungsional sebaiknya menggunakan batas numerik atau prosedur terkontrol jika memungkinkan.
Minyak sementara yang melindungi tembaga selama pengiriman melalui laut dapat mengganggu proses pelapisan, penyolderan, pengelasan, atau kontak listrik selanjutnya. Inspeksi permukaan harus mempertimbangkan proses selanjutnya, bukan hanya bagaimana tampilan material di dalam peti.
Tentukan Pengujian NDT dan Pengujian Khusus Hanya Jika Risiko Membenarkannya
Pengujian non-destruktif dan pengujian khusus destruktif tidak secara otomatis diperlukan untuk setiap pesanan tembaga.
Pemeriksaan arus eddy mungkin relevan untuk tabung tembaga atau paduan tembaga tertentu berdasarkan ASTM E243. Pengujian penetran cair berdasarkan ASTM E1417/E1417M dapat mengungkapkan diskontinuitas permukaan pada bagian jadi yang sesuai. Pengujian ultrasonik dapat ditentukan untuk pelat tebal, batangan, tempaan, atau produk yang direkatkan berdasarkan prosedur spesifik produk.
Pengujian kebocoran hidrostatik atau pneumatik mungkin diperlukan untuk tabung atau rakitan tertentu. Metode ASTM B577 mungkin relevan untuk pengujian terkait tembaga oksida atau kerapuhan hidrogen untuk persyaratan tembaga bebas oksigen atau yang telah dideoksidasi tertentu. Metode ini dan pemotongan metalografi konvensional dapat mengikis atau merusak sampel dan harus diperlakukan sebagai pengujian khusus yang merusak.
Inspeksi partikel magnetik tidak cocok untuk produk tembaga nonferomagnetik biasa.
“Lulus NDT 100%” tidak ada artinya kecuali laporan tersebut mengidentifikasi metode, prosedur tertulis, cakupan inspeksi, dasar kalibrasi, kualifikasi operator, dan kriteria penerimaan.
Periksa proses pelapisan sebagai proses terpisah.
Substrat tembaga yang lolos uji tidak menjamin komponen yang dilapisi juga lolos uji. Timah, nikel, dan perak memperkenalkan material lain, proses lain, dan mode kegagalan lain.
ASTM B545 mungkin relevan untuk timah yang diendapkan secara elektrokimia, ASTM B689 untuk lapisan nikel teknik, dan ASTM B700 untuk perak yang diendapkan secara elektrokimia. ASTM B568 dapat digunakan untuk pengukuran ketebalan lapisan XRF yang sesuai, sedangkan ASTM B504 mungkin relevan untuk pengukuran ketebalan coulometrik.
Gambar dan PO harus mendefinisikan bahan pelapis, proses pengendapan, ketebalan minimum lokal atau rata-rata, lokasi pengukuran, metode adhesi, persyaratan porositas atau kontinuitas, batasan tampilan, cakupan tepi dan lubang, masking area kontak, kemampuan penyolderan, dan apakah batasan dimensi berlaku sebelum atau setelah pelapisan.
Satu kali pembacaan XRF pada permukaan datar yang paling mudah tidak membuktikan lapisan yang seragam di seluruh busbar. Kelengkungan, komposisi substrat, standar referensi, lapisan multi-lapisan, dan jarak dari tepi dapat mengubah hasilnya.
Musik Cymber Metalperalatan dan kemampuan inspeksiHalaman ini memberikan latar belakang untuk diskusi pemrosesan dan inspeksi. Pesanan sebenarnya masih memerlukan metode yang ditentukan, peralatan yang dikalibrasi, dan laporan spesifik lot.
Susun Rencana Pengambilan Sampel yang Dapat Dipertanggungjawabkan
“Inspeksi 10%” bukanlah rencana pengambilan sampel. Sepuluh persen dari apa: potongan, gulungan, bundel, hasil pemanasan, kemasan, atau pengukuran?
Untuk setiap karakteristik, definisikan:
Persyaratan | metode | instrumen | definisi lot | ukuran sampel | metode pemilihan acak | lokasi pengujian | kriteria penerimaan | catatan | titik saksi.
ISO 2859-1 dapat mendukung pengambilan sampel atribut. Bagian yang berlaku dari seri ISO 3951, seperti ISO 3951-1 bila sesuai, dapat mendukung pengambilan sampel variabel. Para pihak harus menyepakati bagian dan edisi yang tepat, ukuran lot, tingkat inspeksi, AQL, aturan peralihan, dan klasifikasi cacat.
AQL 1.0 tidak menjamin bahwa hanya 1% dari lot yang cacat. AQL adalah parameter rencana pengambilan sampel yang digunakan bersama dengan skema yang dipilih lainnya.
Verifikasi identitas, kuantitas, label, dan kerusakan transit yang terlihat pada setiap paket. Gunakan inspeksi 100% untuk karakteristik yang kritis terhadap kesesuaian atau keselamatan bila konsekuensinya membenarkannya. Pilih sampel kimia dan mekanik yang merusak berdasarkan lot produksi yang ditentukan dalam spesifikasi.
Sampel harus didistribusikan ke seluruh gulungan, bundel, kemasan, dan urutan produksi. Jangan biarkan pemasok hanya memilih bagian atas yang bersih dan mudah diakses.
Rencana inspeksi harus menyatakan apakah kegagalan memicu penolakan, pengambilan sampel ulang yang diizinkan, atau penyortiran 100%. Sampel unggulan atau artikel pertama yang lolos tidak membebaskan persyaratan lot massal.
Definisi Inspeksi Pihak Ketiga Sebelum Produksi
Badan inspeksi dan ruang lingkupnya harus ditunjuk sebelum produksi, bukan setelah barang dikemas.
Jika sesuai secara komersial, pilihlah badan inspeksi yang terakreditasi ISO/IEC 17020 untuk ruang lingkup yang relevan dan laboratorium yang terakreditasi ISO/IEC 17025 untuk metode pengujian yang dibutuhkan.
Titik pemeriksaan yang berguna meliputi peninjauan dokumen, verifikasi identitas material, pemilihan sampel acak, menyaksikan uji destruktif, pemeriksaan dimensi dan permukaan, verifikasi kuantitas, inspeksi pengemasan, peninjauan catatan kalibrasi, dan penutupan ketidaksesuaian.
Laporan tersebut harus membedakan apa yang disaksikan, diambil sampelnya, dan ditinjau dokumennya oleh inspektur.
Inspeksi pihak ketiga tidak membuktikan bahwa setiap bagian yang tidak diperiksa sesuai dengan standar. Inspeksi tersebut tidak mengalihkan tanggung jawab pemasok, dan tidak dapat menyelamatkan kriteria penerimaan yang tidak pernah ditulis.
Periksa kemasan, label, dan kondisi pengiriman.
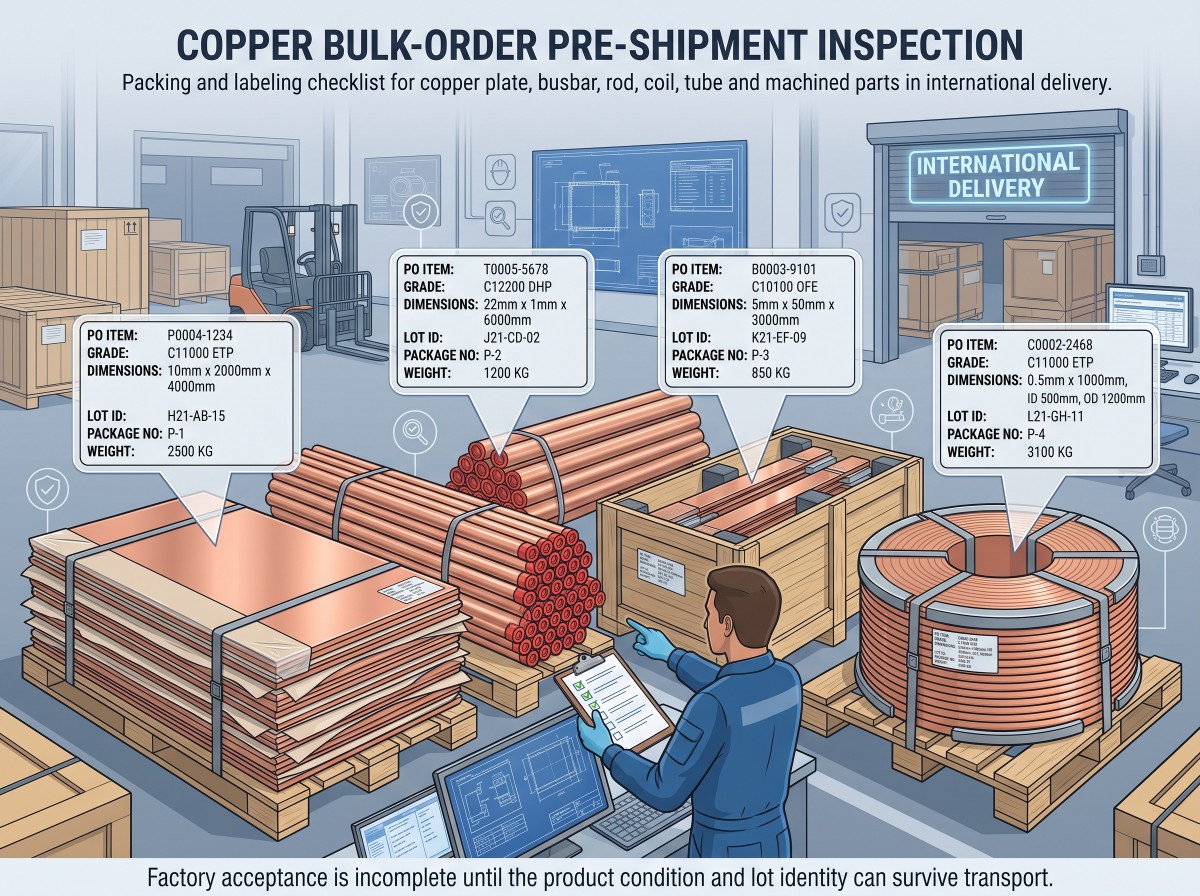
Tembaga dapat lolos inspeksi pabrik tetapi tetap gagal saat tiba. Bundel yang padat bergeser. Permukaan yang terbuka bergesekan. Lembaran tipis mengalami deformasi permanen. Kondensasi menodai material yang dipoles. Permukaan kontak yang dilapisi rusak oleh pengencang yang dimaksudkan untuk menahan peti.
Pelat dan lembaran mungkin memerlukan alas yang kokoh, penghalang kelembaban, penyekat, dan pelindung tepi. Kumparan memerlukan orientasi lubang yang disepakati, penahan penggulungan, penyangga seluncuran, dan perlindungan dari teleskopik. Batang, balok, dan busbar memerlukan pemisahan untuk mencegah gesekan dan perlindungan untuk ujung, lubang, dan permukaan berlapis. Tabung mungkin memerlukan ujung yang tertutup dan penyangga bundel yang terdistribusi. Bagian yang dikerjakan dengan mesin mungkin memerlukan baki atau pemisah individual.
Bahan kemasan harus kering, bersih, dan kompatibel dengan kontak listrik, pelapisan, penyolderan, pengelasan, dan pembersihan selanjutnya.
Setiap label kemasan harus mencantumkan item PO, mutu, standar, perlakuan panas, dimensi, kuantitas, berat bersih dan kotor, pengidentifikasi lot produksi, nomor kemasan, dan informasi negara asal jika dipersyaratkan dalam kontrak.
ISPM 15 berlaku secara kondisional untuk kemasan dan bantalan kayu solid yang diatur sesuai dengan persyaratan tujuan. Fumigasi tidak diwajibkan secara universal.
Sebelum dirilis, bandingkan ID paket fisik dengan daftar kemasan dan peta ketertelusuran MTC.
Kontrol Material yang Tidak Sesuai Sebelum Dirilis
Hasil yang gagal memerlukan alur kerja, bukan argumen dalam aplikasi perpesanan.
Karantina -> menjaga identitas dan bukti -> menerbitkan NCR -> menentukan cakupan yang terpengaruh dan akar penyebab -> menolak, memilah, mengerjakan ulang, mengganti, atau menerima dengan konsesi tertulis -> memperbarui catatan.
Kontrak tersebut harus menetapkan tenggat waktu dokumen, titik saksi dan penahanan, aturan pengujian ulang, aturan pengambilan sampel ulang, tanggung jawab penyortiran, persetujuan pengerjaan ulang, prosedur penggantian, biaya inspeksi ulang, hak inspeksi barang masuk, dan periode klaim.
Jangan pernah membiarkan urgensi produksi mengubah penyimpangan teknik menjadi pengiriman tanpa pemberitahuan. Konsesi tertulis harus mengidentifikasi lot yang tepat, hasil pengukuran, kuantitas yang terpengaruh, risiko fungsional, dan otoritas yang menyetujui.
Daftar Periksa Inspeksi Pesanan Massal
Sebelum menyetujui pengiriman, pastikan 20 hal berikut ini:
- PO dan revisi gambar yang disetujui
- Sistem penamaan dan mutu tembaga yang tepat
- Standar dan edisi produk
- Bentuk dan tekstur produk
- Definisi panas, cor, batch, gulungan, atau lot
- Batasan kimia dan metode pengujian
- Tes terkait oksigen jika berlaku.
- Persyaratan konduktivitas atau resistivitas
- Persyaratan sifat mekanik
- CTQ dimensional dan metode pengukuran
- Zona permukaan dan batas cacat
- Prosedur NDT atau pengujian khusus jika diperlukan.
- Bahan pelapis, ketebalan, dan lokasi pengukuran
- Rencana pengambilan sampel dan respons terhadap kegagalan
- Lingkup inspeksi pihak ketiga
- Jumlah per buah dan berdasarkan berat aktual atau teoritis
- Perlindungan kemasan khusus produk
- Ketertelusuran label dari kemasan ke MTC
- Proses NCR, pengujian ulang, dan konsesi.
- Persetujuan dokumen akhir dan pelepasan pengiriman.
Berdasarkan pengalaman saya meninjau RFQ, pembeli sering kali mendefinisikan mutu tembaga secara detail dan meringkas inspeksi menjadi satu kalimat: “MTC diperlukan.”
Itu terbalik.
MTC seharusnya menjadi salah satu catatan terkontrol di dalam rencana penerimaan, bukan rencana penerimaan itu sendiri.
Untuk diskusi pengadaan, pemrosesan, dan ekspor yang terkoordinasi, tinjau Cymber Metal'slayanan rantai pasokan tembagaAnda juga bisaUnduh katalog produk Cymber Metaluntuk konteks rangkaian produk.
Untuk meminta peninjauan pesanan,Hubungi Cymber Metal untuk permintaan penawaran (RFQ) pesanan massal.dengan mencantumkan mutu, standar dan edisi, bentuk produk, kekerasan, dimensi, gambar, kuantitas, CTQ, dokumen pengujian, persyaratan pengemasan, dan tujuan pengiriman.
Lingkup pengujian, pengambilan sampel, kehadiran pihak ketiga, ketersediaan saat ini, jumlah pesanan minimum (MOQ), dan waktu tunggu harus dikonfirmasi untuk proyek yang sebenarnya.
Intinya
Inspeksi tembaga bukanlah upacara terakhir yang dilakukan di samping barang yang sudah dikemas. Inspeksi dimulai ketika pembeli mendefinisikan apa yang dimaksud dengan "sesuai standar".
Pisahkan identitas mutu, kimia, konduktivitas, temper, geometri, permukaan, pelapisan, dan pengemasan. Hubungkan setiap hasil dengan lot produksi fisik. Tuliskan metode, sampel, dan aturan pengambilan keputusan.
Rencana inspeksi termurah adalah rencana yang menemukan kesalahan sebelum pengiriman menjadi inventaris di benua yang salah.
Pertanyaan yang Sering Diajukan
Periksa pabrikan, lokasi produksi, referensi PO, mutu pasti, bentuk produk, standar dan edisi, temper, identitas lot produksi, komposisi kimia aktual, hasil mekanik dan listrik yang dibutuhkan, kuantitas yang tercakup, dan validasi yang diotorisasi. Kemudian cocokkan pengidentifikasi MTC dengan label kemasan dan tembaga yang dikirim.
XRF genggam dapat menyaring banyak unsur logam, tetapi tidak dapat membuktikan keberadaan oksigen pada tingkat ppm dalam tembaga bebas oksigen. Konfirmasikan mutu melalui batas kimia yang diterapkan, MTC yang dapat ditelusuri, dan, jika diperlukan, metode analisis oksigen yang sesuai yang dilakukan oleh laboratorium yang berkualifikasi.
Tidak. Pada suhu 20°C, 100% IACS secara konvensional setara dengan sekitar 58,0 MS/m atau 1,7241 mikro-ohm cm, tetapi ini bukan nilai minimum pembelian universal. PO harus menyatakan nilai yang dibutuhkan, metode, suhu referensi, lokasi pengujian, dan aturan pembulatan.
Tidak. Tipe 3.1 divalidasi oleh perwakilan inspeksi resmi pabrikan yang independen dari pabrikan. Tipe 3.2 memiliki persyaratan validasi tambahan. Laporan inspeksi pihak ketiga yang terpisah tidak secara otomatis mengubah Tipe 3.1 menjadi Tipe 3.2.
Mulailah dengan standar produk, definisi lot produksi, dan konsekuensi kegagalan. Tentukan ukuran sampel, metode pemilihan acak, lokasi pengujian, batas penerimaan, dan respons kegagalan untuk setiap karakteristik. Jangan menggunakan instruksi umum seperti "inspeksi 10%".
NDT (Non-Destructive Testing) diperlukan ketika standar yang berlaku, gambar teknik, risiko layanan, atau rencana inspeksi yang disepakati mengharuskannya. Pengujian arus eddy, penetran, atau ultrasonik mungkin sesuai dalam kasus-kasus tertentu, tetapi setiap metode memerlukan prosedur tertulis, dasar kalibrasi, cakupan, dan kriteria penerimaan.
Inspektur harus memverifikasi dokumen yang disetujui, identitas material dan lot, pemilihan sampel, pengujian yang ditentukan, dimensi, permukaan, kuantitas, label, pengemasan, dan penutupan ketidaksesuaian. Laporan harus mengidentifikasi apa yang disaksikan, diambil sampelnya, dan ditinjau dokumennya.
Tidak secara otomatis. Kontrak harus menyatakan bagaimana pelepasan sebelum pengiriman memengaruhi hak pemeriksaan barang masuk. Pembeli tetap harus memverifikasi identitas paket, jumlah, kerusakan selama transit, dan karakteristik penerimaan yang penting.
Cantumkan mutu, sistem penamaan, standar dan edisi produk, bentuk, kekerasan, dimensi, revisi gambar, CTQ, persyaratan konduktivitas atau mekanis, kriteria permukaan dan pelapisan, kuantitas, aturan pengambilan sampel, dokumen, pengemasan, tujuan, dan Incoterm.
Waktu posting: 30 Agustus 2026